
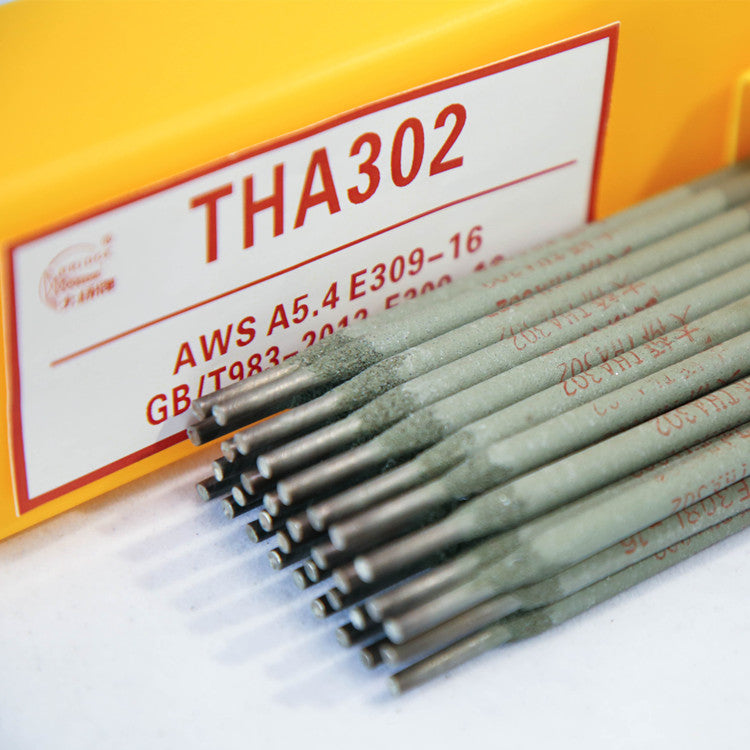
THA302 (E309-16)
Сварочные электроды E309-16 из нержавеющей стали | Сварка разнородных сталей
Certificates:
CCS
Заявка
- Судостроение
- Оборудование, работающее под давлением
- Энергетика
- Тяжелое машиностроение
ХАРАКТЕРИСТИКИ
Электроды для сварки нержавеющей стали Bridge Brand THA302 (E309-16) обеспечивают исключительный контроль сварочной ванны, стабильную дугу и отличное отслоение шлака
Особенности
- Превосходные эксплуатационные характеристики при сварке разнородных металлов
- Стабильная дуга с минимальным разбрызгиванием
- Легкое удаление шлака и эстетичный внешний вид шва
- Высокая термостойкость и коррозионная стойкость
- Универсальность применения с переменным и постоянным током обратной полярности (DCEP, электрод «+»)
Типичные области применения
- Сварка нержавеющей стали с углеродистой или низколегированной сталью
- Сварка нержавеющих сталей типа 309
- Наплавка нержавеющей стали на углеродистую сталь
- Детали печей и теплообменников
- Изготовление нефтехимического оборудования
Положения сварки
- PA / PB / PC / PD / PE / PF
ПРЕДУПРЕЖДЕНИЕ
- Перед сваркой электроды необходимо высушить при температуре 320–350°C в течение 1 часа.
- Перед сваркой необходимо удалить ржавчину, масло, влагу и другие загрязнения из зоны сварки.
-
DC⁺ предпочтительнее переменного тока; рекомендуется снизить количество вносимой теплоты. Температуру предварительного нагрева и межпроходного нагрева следует поддерживать ниже 150°C.
| Test Item | Rm (MPa) | A (%) |
|---|---|---|
| Requirement | ≥550 | ≥25 |
| Typical Result | 600 | 38 |
| Element | C | Mn | Si | S | P | Ni | Cr | Mo | Cu |
|---|---|---|---|---|---|---|---|---|---|
| Requirement (%) | ≤0.15 | 0.5-2.5 | ≤1.00 | ≤0.030 | ≤0.04 | 12.0-14.0 | 22.0-25.0 | ≤0.75 | ≤0.75 |
| Typical Result (%) | 0.06 | 0.89 | 0.69 | 0.010 | 0.025 | 12.50 | 24.05 | 0.10 | 0.08 |
| Diameter (mm) | 2.0 | 2.5 | 3.2 | 4.0 | 5.0 |
|---|---|---|---|---|---|
| Current (A) | 25-50 | 50-80 | 80-110 | 110-160 | 160-200 |